
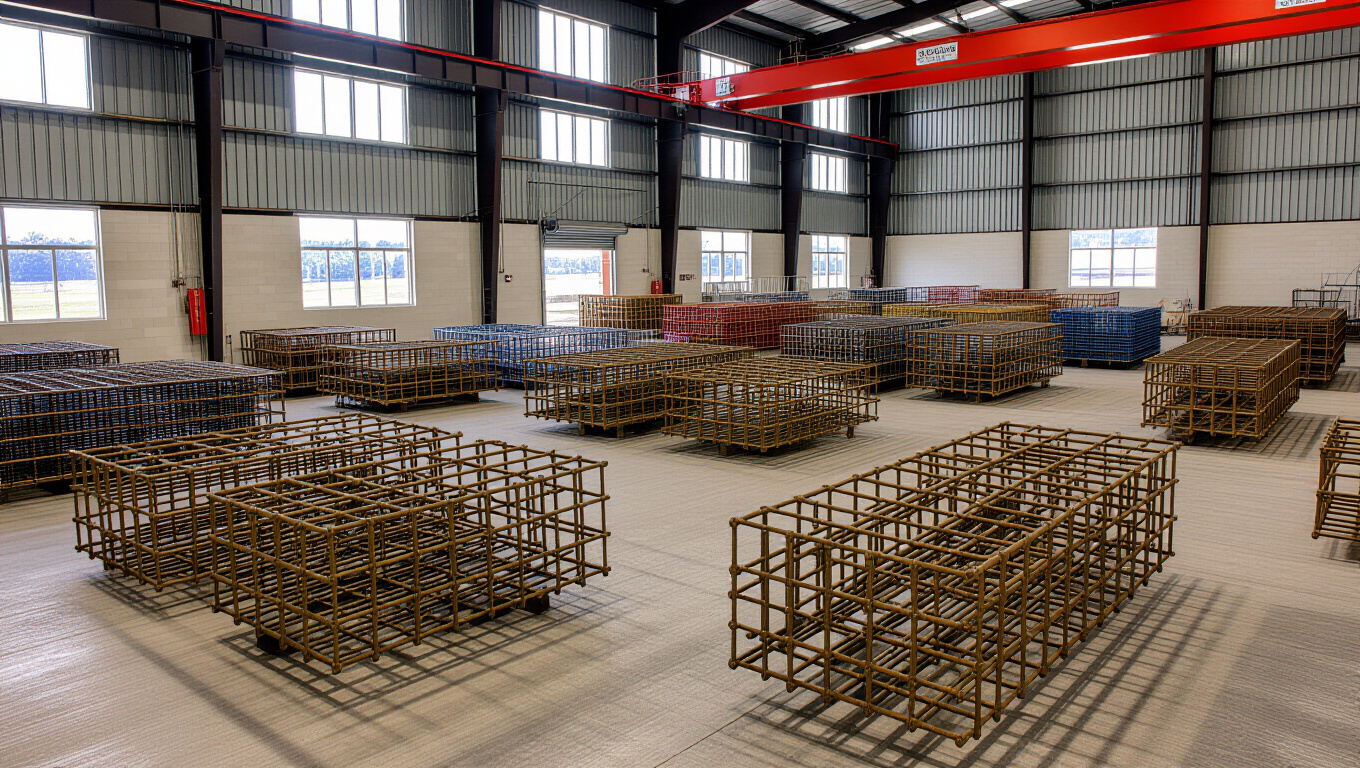
Ассортимент арматурных каркасов
Подробности доступны по ссылке Арматурные каркасы. представляют собой клетки, изготовленные из стальных прутков, связанных между собой узлами. Они служат элементом армирования бетонных конструкций и применяются как в монолитном, так и в сборном исполнении. По конструкции различают сварные каркасы, где прутки соединяются сваркой узлов, и сборные каркасы, собираемые из секций.
Ассортимент каркасов охватывает варианты различной геометрии: с малыми и большими диаметрами прутков, с разным шагом клеток и способами фиксации узлов. Выбор зависит от расчетной нагрузки, класса бетона и условий эксплуатации. В производстве встречаются каркасы для обычных элементов и для узлов сложной формы, адаптированные под монтаж в опалубке.
Контроль геометрии и качество сварки напрямую влияют на долговечность бетонной конструкции
| Тип каркаса | Особенности | Применение |
|---|---|---|
| Сварные клетки | Прутки сварены между собой, узлы сварены | Монолитные элементы, повышенная прочность шва |
| Сборные каркасы | Секции собираются без сварки, геометрия точная | Элементы, требующие быстрого монтажа |
| Комбинированные | Сочетают сварку и сборку секций | Сложные геометрии элементов |
- Учет диаметра прутков и шага клеток при выборе каркаса.
- Контроль точности геометрии на каждом этапе изготовления.
- Соблюдение требований по сварке и сборке узлов.
- Определить нормативные нагрузки и требуемую прочность каркаса.
- Выбрать тип каркаса и диаметр прутков.
- Определить шаг клеток в зависимости от расчета.
- Организовать контроль на каждом этапе производства.
Разновидности по конструкции
Разновидности по конструкции включают сварные и сборные каркасы. Сварные каркасы образуются при помощи сварки прутков вдоль узлов, что обеспечивает единую конструктивную целостность и минимальные допуски по геометрии в зоне сварного соединения. Сборные каркасы состоят из готовых секций, которые собираются на объекте; такой подход ускоряет монтаж и упрощает ремонт.
Рассматривая условия эксплуатации, выбирают соответствующий тип: для больших пролетов чаще применяют сварные клетки, где контроль сварочных швов обеспечивает требуемую прочность; для мелких элементов — сборные каркасы позволяют сократить время монтажа.
Диаметры и шаг клеток
Диаметры прутков обычно варьируются от 6 до 12 мм для мелких элементов и до 14–20 мм для крупной арматуры в каркасах ответственных узлов. Шаг клеток зависит от класса бетона и размеров элемента: типично встречаются значения 100×100 мм, 150×150 мм, 200×200 мм и 250×250 мм.
Качество материалов и контроль
Сталь и механические характеристики
Сталь для каркасов подбирают по ГОСТ, классифицируют по классам прочности и соответствию марки стали. Модуль упругости для стали близок к 210 ГПа; предел текучести и вязкость зависят от марки, и должны быть подтверждены документально.
Марки стали для арматурных каркасов регламентируются нормами, которые устанавливают требования к составу, марке и физическим свойствам. Геометрические параметры и допуски по диаметру, овальности и шагу клеток фиксируются в регламентирующих документах. Это обеспечивает сопоставимость изделий между партией и серией.
Контроль соответствия стандартам
Качество материалов и изготовленных каркасов подтверждают через визуальный осмотр поверхности прутков и геометрический контроль. В рамках неразрушающего контроля сварных швов применяют методики радиографического и ультразвукового контроля, что позволяет выявлять скрытые дефекты. Допуски по геометрии и требования к сварке регламентируются соответствующими стандартами.
Проверки на соответствие нормативам позволяют снизить риски деформаций и несоответствий геометрии
Производство и технологии
Методы изготовления
Методы изготовления каркасов включают сборку прутков в секции и последующую сварку узлов для сварных вариантов, а также сборку секций на месте для сборных каркасов. Современное производство сочетает точный рез, сборку секций и контроль геометрии на каждом этапе, что минимизирует риск расхождений.
Комбинации технологий позволяют адаптировать каркасы под различные геометрии и условия монтажа: на крупные элементы применяют каркасы с повышенной жесткостью, на мелких узлах — сборные секции, которые упрощают транспортировку и сборку.
Контроль процессов
Контроль процессов охватывает подготовку материалов, сварку узлов и финальный замер геометрии. Неразрушающий контроль сварных швов проводится по требованиям нормативной базы с использованием радиографического или ультразвукового метода. Документация по каждой партии фиксирует соответствие параметров и допусков.
Монтаж и эксплуатация
Правила сборки
Правила сборки каркасов предусматривают точную укладку в опалубку, фиксацию прутков и узлов, чтобы сохранить геометрию и обеспечить плотное сопряжение с бетоном. При сборке важно соблюдать последовательность соединений и избегать перекосов, которые могли бы привести к изменению рабочей геометрии.
Уход и долговечность
Уход за каркасами в процессе эксплуатации связан с условиями окружающей среды: влажность, агрессивная атмосфера и климатические режимы влияют на коррозионную активность. В условиях повышенной агрессивности применяются дополнительные меры защиты стали и контролируется состояние покрытий, что способствует долговечности конструкций.