
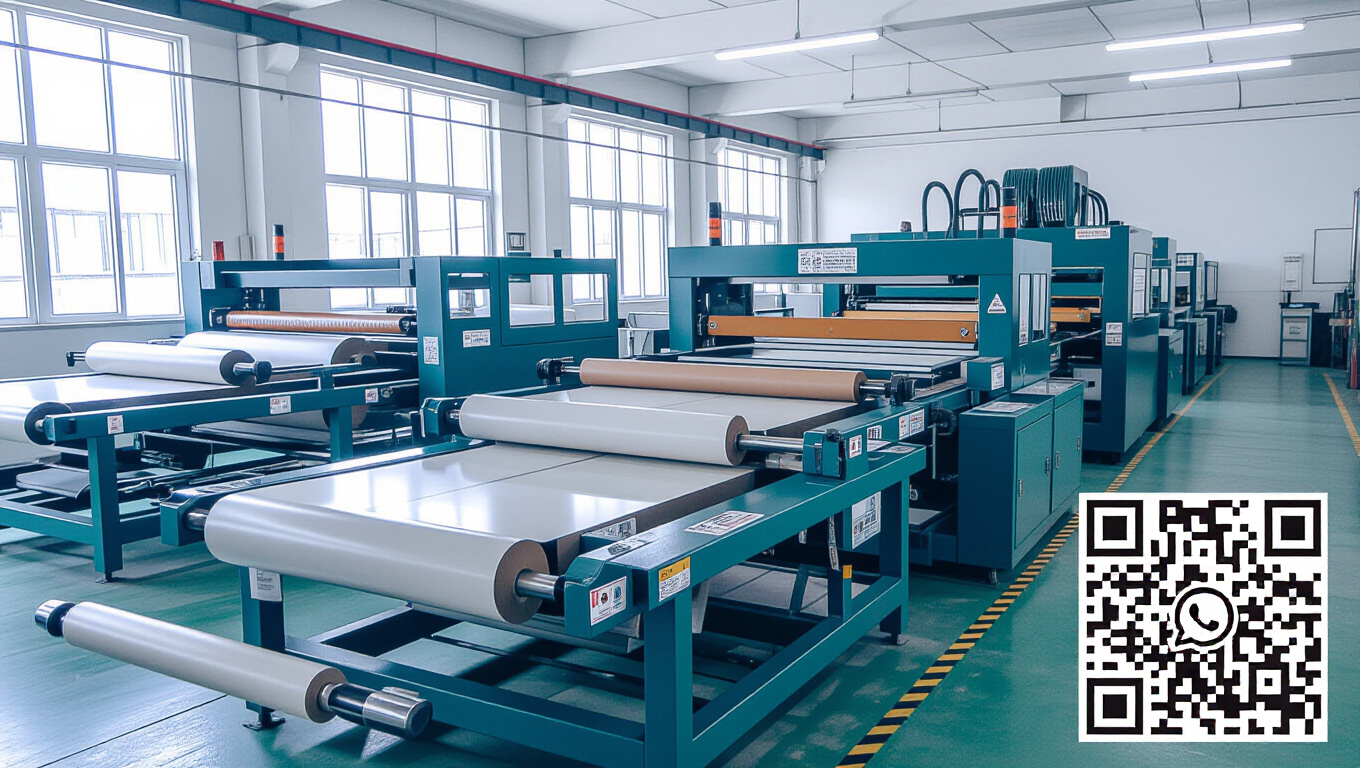
Подготовка шпона и требования к исходному сырью
Шпон является тонким листовым материалом, предназначенным для облицовки поверхностей мебели и декоративных панелей. Важно обеспечить однородность по толщине, отсутствия патологий древесной породы и стабильную влажность, которая влияет на поведение шпона при склейке и последующей обработке. Вложения сырья учитывают вид древесины, толщину листа и качество поверхности, что влияет на равномерность впитывания клея и прочность соединения.
На входе в производственный цикл проводится первичная сырьёвая идентификация: толщина шпона, дефекты поверхности, направление волокон и влажность. Эти параметры задаются в технологических картах и используются для подбора соответствующих режимов обработка шпона. Важно обеспечить совместимость между слоями шпона и клеем, чтобы сформировать прочное и долговечное облицовочное изделие.
Влажность, калибровка толщины и марки сырья
Оптимальная влажность шпона зависит от породы древесины и метода сушки и обычно находится в диапазоне примерно 6–12 %. Поддержание заданной влажности позволяет снизить деформацию при прессовании и повышает однородность клеевого слоя. Контроль толщины осуществляется калибровочными станками и измерителями, допускаемая линейная погрешность заготовки обычно фиксируется в пределах долей миллиметра, что критично для равномерной адгезии по всей площади.
Марки шпона, определяемые по дефектам поверхности и характеру волокон, выбираются исходя из требуемого вида лицевой стороны изделия. При необходимости проводят повторную доводку на шлифовальных узлах для достижения заданной плоскости и микрорельефа, обеспечивающего качественный контакт клеевого слоя. В рамках контроля качество шпона сопоставляется с параметрами исходного клеевого состава и режимами схватывания.
Подготовка поверхности к склейке
Перед нанесением клея поверхности шпона очищают от пыли, масел и посторонних включений. Шлифование поверхности доводится до микрорельефа в пределах Ra 0,4–1,0 мкм, что обеспечивает достаточную адгезию и равномерность распределения клея. После обработки выполняют контроль чистоты и отсутствие остатков смол, которые могут негативно влиять на прочность соединения.
Дополнительные мероприятия включают выравнивание волокон, удаление микротрещин и дефектов кромки. Эти операции снижают риск образования локальных дефектов на облицовке и обеспечивают равномерность клеевого слоя на всей площади соединения. Обработанные поверхности считают готовыми к последующим этапам склейки и прессования.
Технология склейки, сшивки и прессования шпона
Выбор клеевых составов и режимы схватывания
Для облицовки шпона применяются клейкие составы на основе уретана формальдегидных смол или их комбинаций с меламином и формальдегидом. В зависимости от требований к экологичности выпускаются варианты класса эмиссии E1 или аналогичные регламентам. Время схватывания и открытое время зависят от состава, температуры и влажности окружающей среды и обычно варьируются в диапазоне от нескольких секунд до нескольких минут. При выборе учитываются прочностные характеристики соединения и устойчивость к воздействию влаги.
Режим схватывания может предусматривать горячее или холодное прессование. При горячем прессовании температуру регулируют в пределах примерно 110–180 °C, давление — значительно ниже предельно допустимого для жестких облицовок. Время выдержки под давлением подбирают так, чтобы обеспечить прохождение клеевого слоя через стадию начального схватывания, стабилизацию кристаллической структуры и набор прочности. Эмиссии клея и его стойкость к воздействию влаги учитываются в рамках сертификационных требований к материалам.
| Параметр | Единицы | Рекомендованные значения |
|---|---|---|
| Влажность шпона | % | 6–12 |
| Толщина шпона | мм | 0,4–1,5 |
| Тип клея | — | UF, MUF, PF с учетом экологичности |
| Температура прессования (горячий режим) | °C | 110–180 |
| Давление прессования | МПа | 0,5–1,5 |
| Время схватывания | с | 10–60 (зависит от состава) |
После нанесения клея и формирования клеевого слоя выполняется равномерное распределение давления и равномерная укладка слоев шпона. Это позволяет получить однородную толщину и минимизировать риск образования пустот. В качестве контролируемых параметров прописываются энергия и амплитуда прессования, режимы охлаждения и время выдержки до снятия изделия с пресса.
Прессование и контроль равномерности клеевого слоя
Прессование может осуществляться как в горячем, так и в холодном режиме. В процессе контроль осуществляется по равномерности клеевого слоя и отсутствию дефектов, таких как пузырьки или расслоение. Прессование требует контроля равномерности давления на всей площади пластины и поддержания заданной температуры поверхности. Этап завершения прессования связан с охлаждением и фиксацией изделия до перехода клея в прочное состояние.
Резка шпона и формирование изделий
Типы резки, допуски и настройка станков
Резка шпона выполняется на цепных, портальных или ленточнопильных установках, обеспечивающих поперечную и продольную резку с различной степенью точности. Допуски резки для облицовки обычно колеблются в пределах ±0,05–0,20 мм в зависимости от участка обработки и требуемой точности. Настройка станков включает выбор типа реза (поперечный или продольный), настройку скорости подачи и напряжения подачи, выбор зубьев или дисков в зависимости от породы и толщины шпона.
Особое внимание уделяется геометрии реза, состоянию лезвий, системе отвода стружки и контролю за вибрациями. При выборе участка резки учитывают крупность волокна и направление волокон шпона, чтобы минимизировать риск сколов и дефектов поверхности на готовом изделии. Правильная настройка станков обеспечивает повторяемость резки при переработке больших партий шпона.
- Влияние направления волокон на прочность облицовки и яркость поверхности.
- Необходимость поддержания чистоты реза для уменьшения дефектов поверхности.
- Регулярная замена изношенных режущих элементов и контроль за температурным режимом станка.
- Определить требуемую толщину реза и выбрать соответствующий инструмент.
- Настроить подачу и скорость реза с учетом влажности шпона.
- Проверить плоскость обреза и отрегулировать машины под заданные допуски.
Контроль точности и безопасность резки
Контроль точности резки включает периодическую поверку толщины и внешних дефектов готовых заготовок. Проверяют параллельность кромок, отсутствие заусенцев и пожелтение краев. Безопасность на линии обеспечивается защитными ограждениями, системой остановки при нештатной ситуации и настройкой охранных сигнализаций на рабочем месте.
Безопасность встроена в технологический процесс и требует соблюдения регламентов и инструкций на каждом рабочем месте.